Prenez dix tasses en plastique dans dix cuisines différentes : presque toutes s’évasent légèrement vers le haut. Ce n’est pas une mode, c’est une obligation physique. Un objet dessiné pour le moule doit pouvoir en sortir sans rester coincé, et cette contrainte façonne des générations entières d’objets bien avant que le style n’entre en jeu.
L’angle de dépouille, invisible mais partout
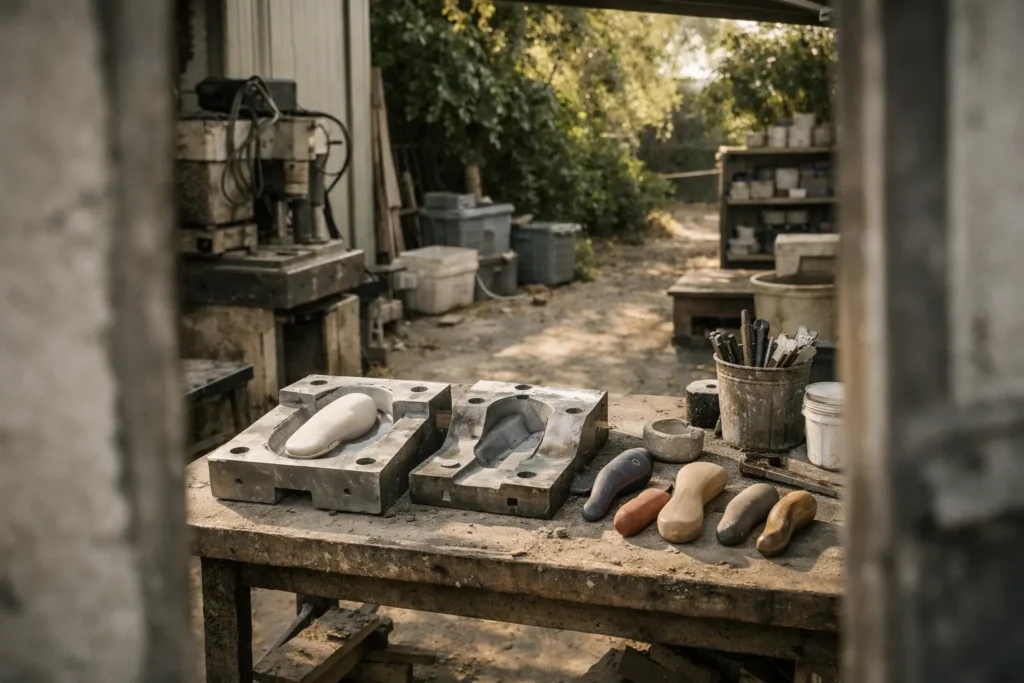
En moulage par injection, chaque paroi verticale reçoit un léger angle appelé angle de dépouille, généralement compris entre 1 et 3 degrés selon la matière et la texture de la pièce. Sans cet angle, la pièce refroidie adhère au moule et se déchire à l’éjection. C’est cet impératif qui donne aux seaux, aux bacs de rangement et aux boîtiers électroniques leurs flancs légèrement obliques, presque toujours plus larges en haut qu’en bas.
La Wikipédia française consacre une page détaillée au procédé et à ses contraintes dimensionnelles, utile pour qui veut comprendre pourquoi un objet industriel ne peut pas avoir n’importe quelle forme : le moulage par injection impose ses géométries avant même qu’un dessinateur choisisse une couleur.
Les nervures, ou comment tricher avec l’épaisseur
Un mur plein et épais refroidit lentement, se rétracte de façon irrégulière et se creuse de marques d’affaissement en surface. Les fabricants préfèrent donc des parois fines et régulières, renforcées par des nervures internes qui apportent la rigidité sans l’épaisseur. C’est ce qui explique le dos strié des range-couverts, l’intérieur quadrillé des coques de chargeurs ou les côtes verticales de nombreux pots de jardin. Ces nervures ne sont pas décoratives : elles compensent une paroi volontairement amincie pour raccourcir le temps de cycle et réduire la matière consommée.
Les angles vifs, eux, sont bannis autant que possible. Une arête à 90 degrés concentre les contraintes lors du refroidissement et devient un point de rupture privilégié. D’où ces congés arrondis presque systématiques à la jonction entre un fond et une paroi, que l’on retrouve aussi bien sur une caisse à outils que sur une coque de rasoir électrique.
L’objet façonné par la main suit une autre logique
À l’opposé, un objet tourné, soufflé ou martelé n’a aucune raison de sortir d’un moule : il peut se resserrer, se creuser, présenter une paroi irrégulière que la main du potier ou du forgeron corrige geste après geste. Le grès émaillé tourné, par exemple, tolère des variations d’épaisseur qu’aucune pièce injectée n’accepterait, parce que chaque pièce est refroidie et retirée individuellement, sans contrainte d’éjection collective.
Cette différence explique pourquoi les objets façonnés à la main gardent souvent une base plus large que le haut, l’inverse du réflexe industriel : rien n’oblige à démouler, donc rien n’oblige à évaser.
Le soufflage et la rotomoulage jouent une autre partition
Toutes les techniques de fabrication industrielle n’imposent pas les mêmes règles. Une bouteille en verre borosilicate soufflée dans un moule biconique n’a pas besoin d’angle de dépouille aussi marqué qu’une pièce injectée, parce que le verre encore chaud se détache différemment du métal. À l’inverse, le rotomoulage, utilisé pour les grands bacs de jardin ou les kayaks, autorise des parois presque droites mais impose une épaisseur homogène sur toute la surface, sous peine de zones fragiles qui craquent au premier choc thermique. Chaque procédé dessine ainsi sa propre famille de formes reconnaissables, bien avant que le style n’entre en ligne de compte.
La texture de surface obéit à la même logique économique. Un grain fin ou un léger satiné masque les micro-rayures laissées par des milliers de cycles de moulage successifs sur le même outillage, quand une surface parfaitement lisse et brillante révèle la moindre imperfection de l’acier du moule. C’est pourquoi tant de coques de petit électroménager adoptent un grain discret plutôt qu’un poli miroir : la texture n’est pas seulement esthétique, elle prolonge la durée de vie utile de l’outillage sans coût de retouche.
Reconnaître la contrainte derrière la forme
Observer un objet du quotidien avec cette grille change le regard : un rebord légèrement arrondi, une paroi qui s’évase, une nervure au dos ne sont presque jamais un choix esthétique pur. Ce sont des réponses à un cahier des charges de production. Pour la lumière que ces mêmes contraintes industrielles imposent aux luminaires en plastique moulé, la question se pose différemment : voir notre rubrique Textiles & Lumière sur les sources qui composent une pièce.
Reste que la contrainte n’interdit pas la qualité : un bon dessin industriel intègre l’angle de dépouille et la nervure dès l’origine, sans que l’usager les remarque jamais. C’est même la marque des objets bien pensés : la contrainte de fabrication devient invisible à l’usage, absorbée dans une forme qui paraît évidente.